


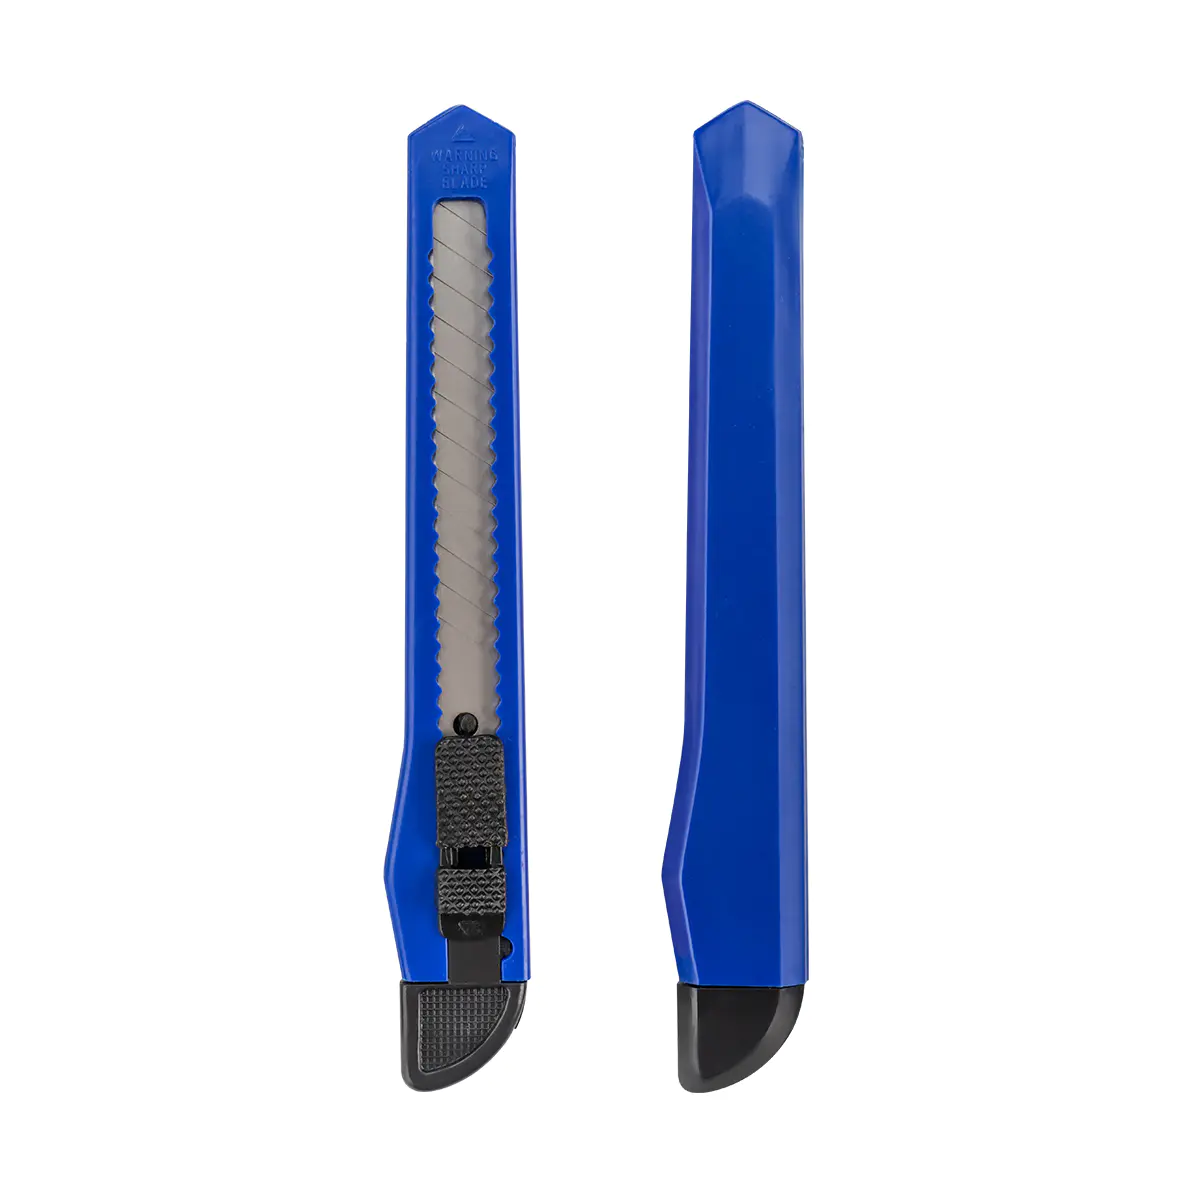
Vi er en bransje- og handelsforetak
Spesialiserer seg i produksjon av engangshøvel og brukskniver i mer enn 30 år.

Hva gjør en 9 mm maskinvarekniv til det beste skjæreverktøyet for daglig bruk
A 9 mm maskinvare verktøykniv ser enkelt ut fra utsiden, men den indre geometrien til bladkanalen, glidespenningen og stålkvaliteten som brukes for maskinvareverktøyknivene, avgjør om verktøyet føles pålitelig etter måneder med daglig kutting. Denne delen bryter ned konstruksjonen bak CX107-plattformen, arbeidsflyten for utskifting av blader som svarer på vanlige spørsmål som knivbytteblad for maskinvare og hvordan du bytter ut et knivblad for maskinvareverktøy, og de praktiske scenariene der en kompakt 9 mm kutter utkonkurrerer en kniv i større format. Hver måling det refereres til her reflekterer designtoleransene som brukes i nåværende produksjonsserier av denne maskinvare-verktøyknivfamilien.
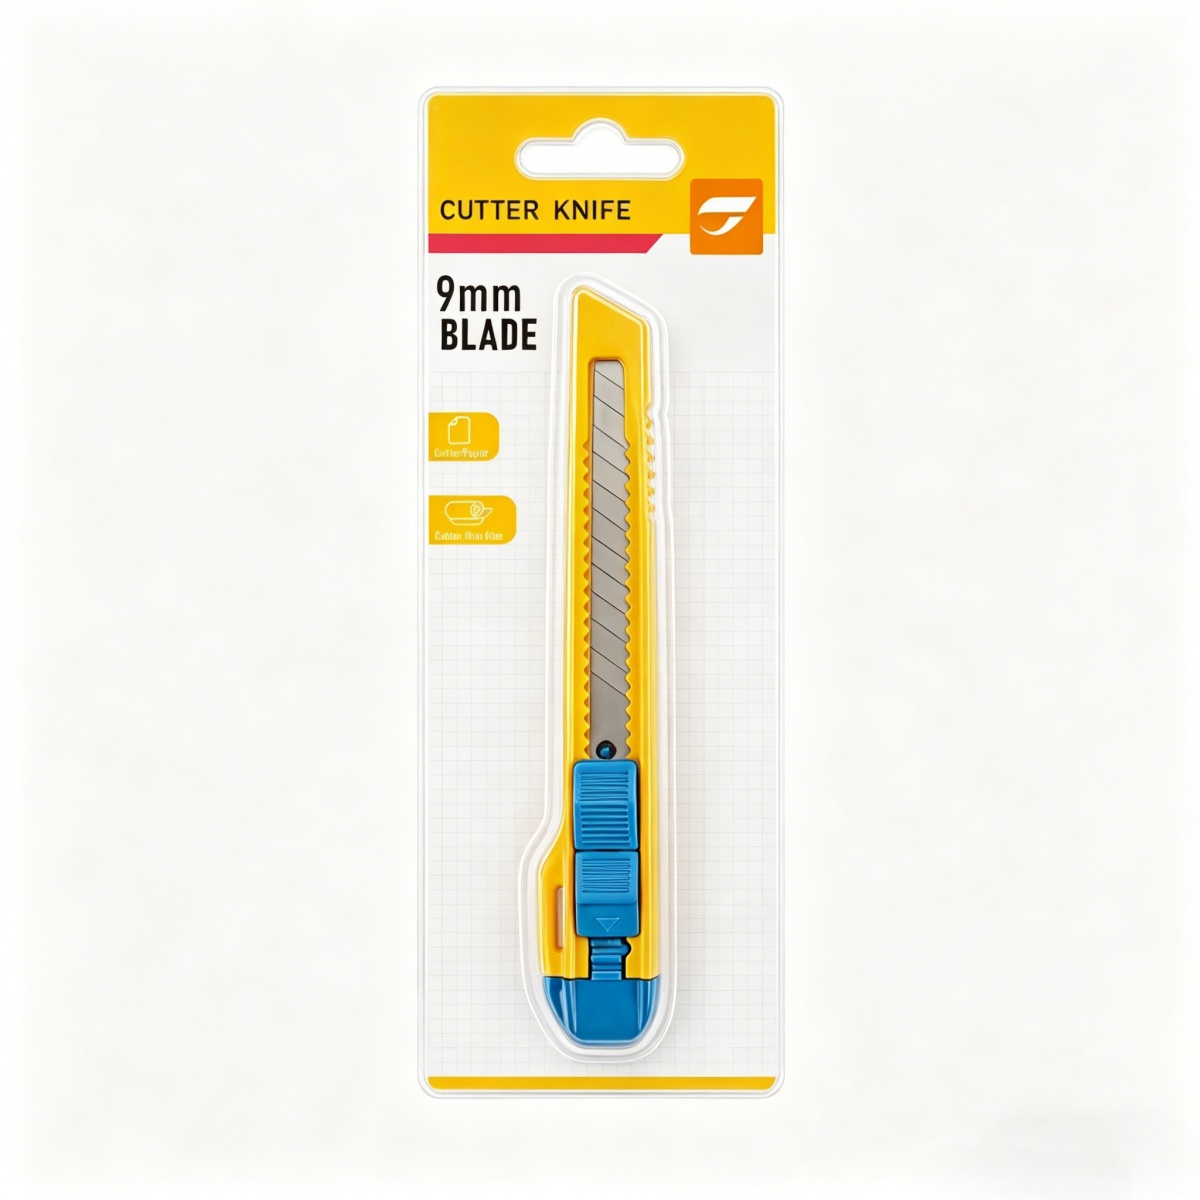
Bladbredde
9 mm
Standard snap-off segmenter som er kompatible med de fleste maskinvare knivblader på markedet.
Kroppslengde
12,1 cm
Lommelangt hus dimensjonert for enkelthåndsgrep og enkel oppbevaring på skrivebordet.
Låsesystem
Autolås
Skyvekanal holder bladet i en av fem forlengelsesposisjoner.
Kroppsbredde
2,1 cm
Slank profil som glir inn i en skuff, et pennal eller en forklelomme.
Precision Engineering Inne i en 9 mm maskinvareverktøykniv
Huset til en maskinvarekniv er støpt i to symmetriske skall som klikker eller skrus sammen rundt en sentral stålskinne. Dette sporet fører glideren som fører bladet forover og bakover. På CX107-plattformen er sporet forsterket langs hele 12,1 cm lengde slik at bladet ikke slingrer side til side under et skjæreslag. Sidespill i bladkanalen er en av de vanligste årsakene til at en maskinvarekniv føles ustabil ved skjæring av tykt bølgepapp, slik at toleransen mellom bladet og kanalveggen holdes tett under støping.
Den øvre håndtaksdelen er formet med en svak kurve fremover som gjenspeiler den naturlige vinkelen til en lukket knyttneve som holder et verktøy i pennstil. Ribbede grepsoner sitter ved de to kontaktpunktene der tommel og pekefinger bruker mest trykk under et kutt. Disse ribbeina er hevet omtrent en halv millimeter over det omkringliggende skallet, nok til å bite i huden for grep uten å bli ubehagelig ved gjentatt bruk over et fullt pakkeskift.
Et visningsvindu er støpt inn i siden av mange verktøyknivkropper slik at den gjenværende bladlengden er synlig uten å åpne huset. Operatører som håndterer høyt daglig skjærevolum, stoler på dette vinduet for å bedømme når et maskinvareverktøyknivskift er nært, i stedet for å oppdage et matt eller utmattet blad midt i oppgaven.
De to husskallene er sammenføyd enten med en enkelt forsenket skrue nær basen eller med et sett med innvendige trykknapper plassert langs sømmen. En skruebasert lukking har en tendens til å holde strammere toleranse over år med gjentatt åpning fordi festet motstår å løsne fra vibrasjoner, mens en klipsbasert lukking gir raskere verktøyfri tilgang under en knivskiftesyklus for maskinvare i et travelt pakkemiljø der en skrutrekker ikke alltid er innen rekkevidde.
Veggtykkelsen over skallet er ikke jevn ved et uhell. Seksjonen som omgir bladkanalen er bevisst tykkere enn seksjonen som danner den øvre håndtakskurven, og fordeler materiale der sideveis skjærespenning konsentreres samtidig som hele kroppen holdes lett nok for langvarig enhåndsbruk. Denne ujevne veggfordelingen er en detalj som skiller en slitesterk maskinvarekniv fra en rimeligere støpt kopi som bruker en flat, jevn skalltykkelse hele veien.
Bladvinkel og skjæregeometri
Skjæreggen på en standard maskinvare-knivbladstrimmel er slipt med omtrent 19 til 21 graders skråkant på hver side, noe som gir en kombinert kantvinkel i det lave 40 graders området. Denne vinkelen balanserer to konkurrerende behov: en kant som er tynn nok til å skjære rent gjennom papir og film uten å rive fibre, og en kant som er tykk nok til å motstå rulling eller flising når den møter en brettet søm eller en stift skjult inne i pakketapen.
En smalere avfasning nærmere 15 grader per flate vil kutte med mindre motstand på enkeltlagsmateriale, men vil også matte raskere og være mer utsatt for mikrochips mot hardere inneslutninger som stifter eller plastbånd, og det er grunnen til at 19 til 21 graders området forblir den praktiske standarden for en generell maskinvarekniv som er ment for kun ett blad i spesialmateriale.
Spissen av bladet er slipt til en skarpere spiss enn bakkanten, slik at det første kontaktpunktet kan stikke hull på en overflate som tape eller krympefilm før den bredere delen av kanten fortsetter kuttet langs en rett linje. Denne spissgeometrien er det som gjør at en maskinvarekniv kan starte et kutt direkte på en flat overflate uten å trenge en forhåndseksisterende kant eller hjørne å starte fra.
Bladstålkvaliteter Brukes i produksjon av knivblader for maskinvare
Ikke alle knivblader for maskinvare er laget av samme stål. Hardhet, eggretensjon og korrosjonsmotstand varierer etter karakter, og valget påvirker hvor ofte et bladsegment må knipses eller skiftes.
| Stålkvalitet | Typisk hardhet | Best egnet applikasjon |
| SK5 karbonstål | 58-60 HRC | Kartong, kraftpapir, lagdelt pakkebånd |
| SK2 Karbonstål | 56-58 HRC | Generelt kontorpapir, konvolutter, lysfilm |
| 420J2 rustfritt stål | 52-55 HRC | Fuktige eller kystnære miljøer, matvaretilstøtende pakkeområder |
Hardhetssammenligning på tvers av vanlige knivblader for maskinvare stålkvaliteter (HRC)
Håndtaksgeometri og anti-skli grepsoner
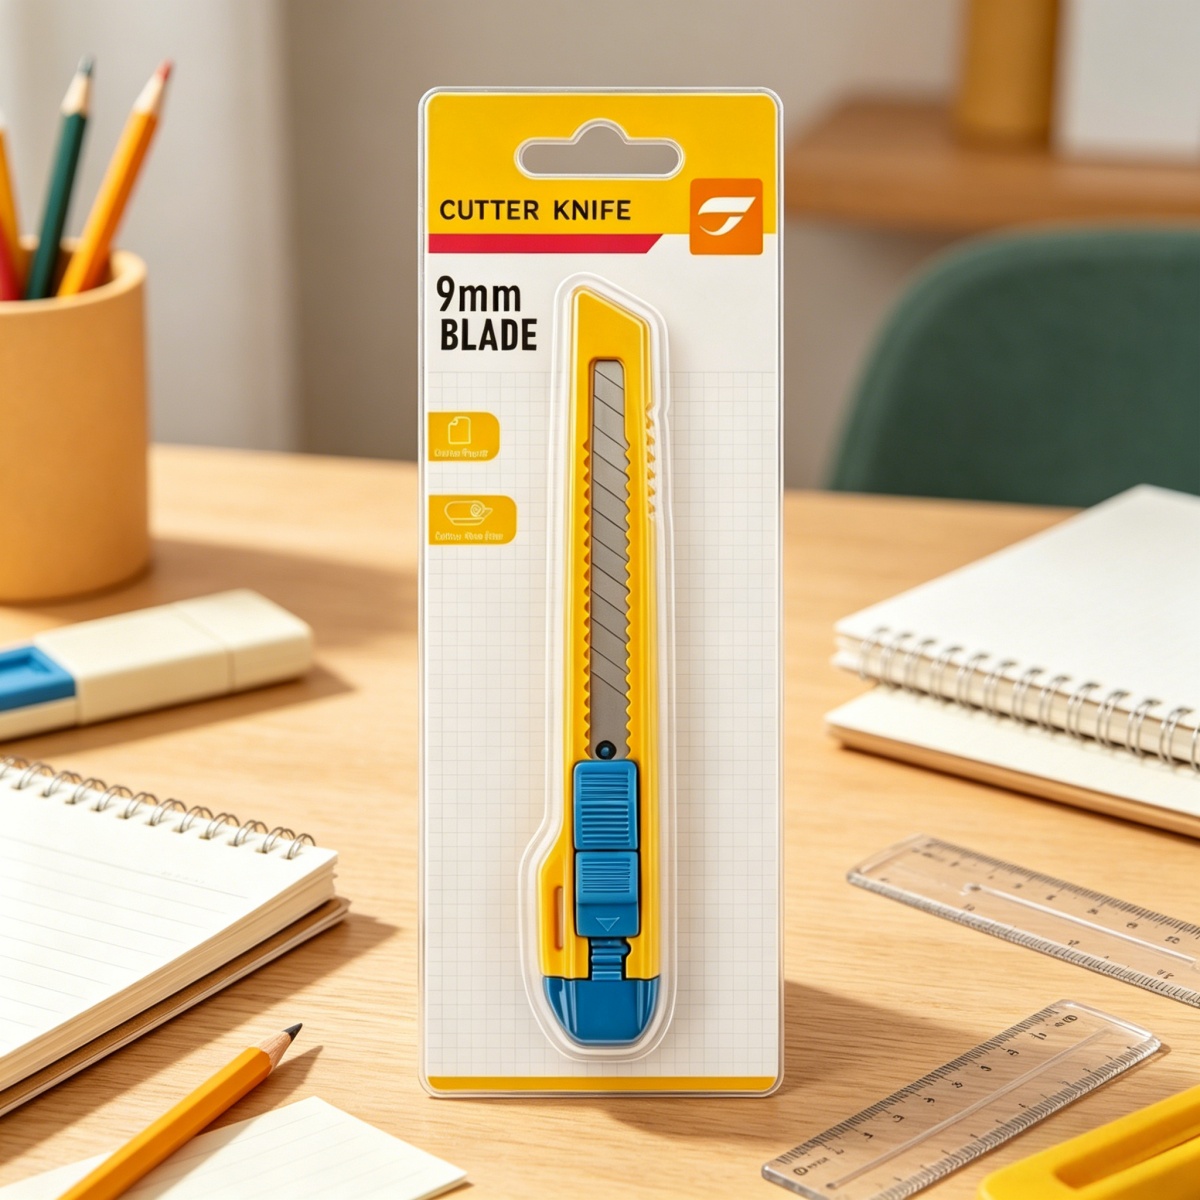
CX107 9 mm maskinvareverktøykniv, blisterpakning
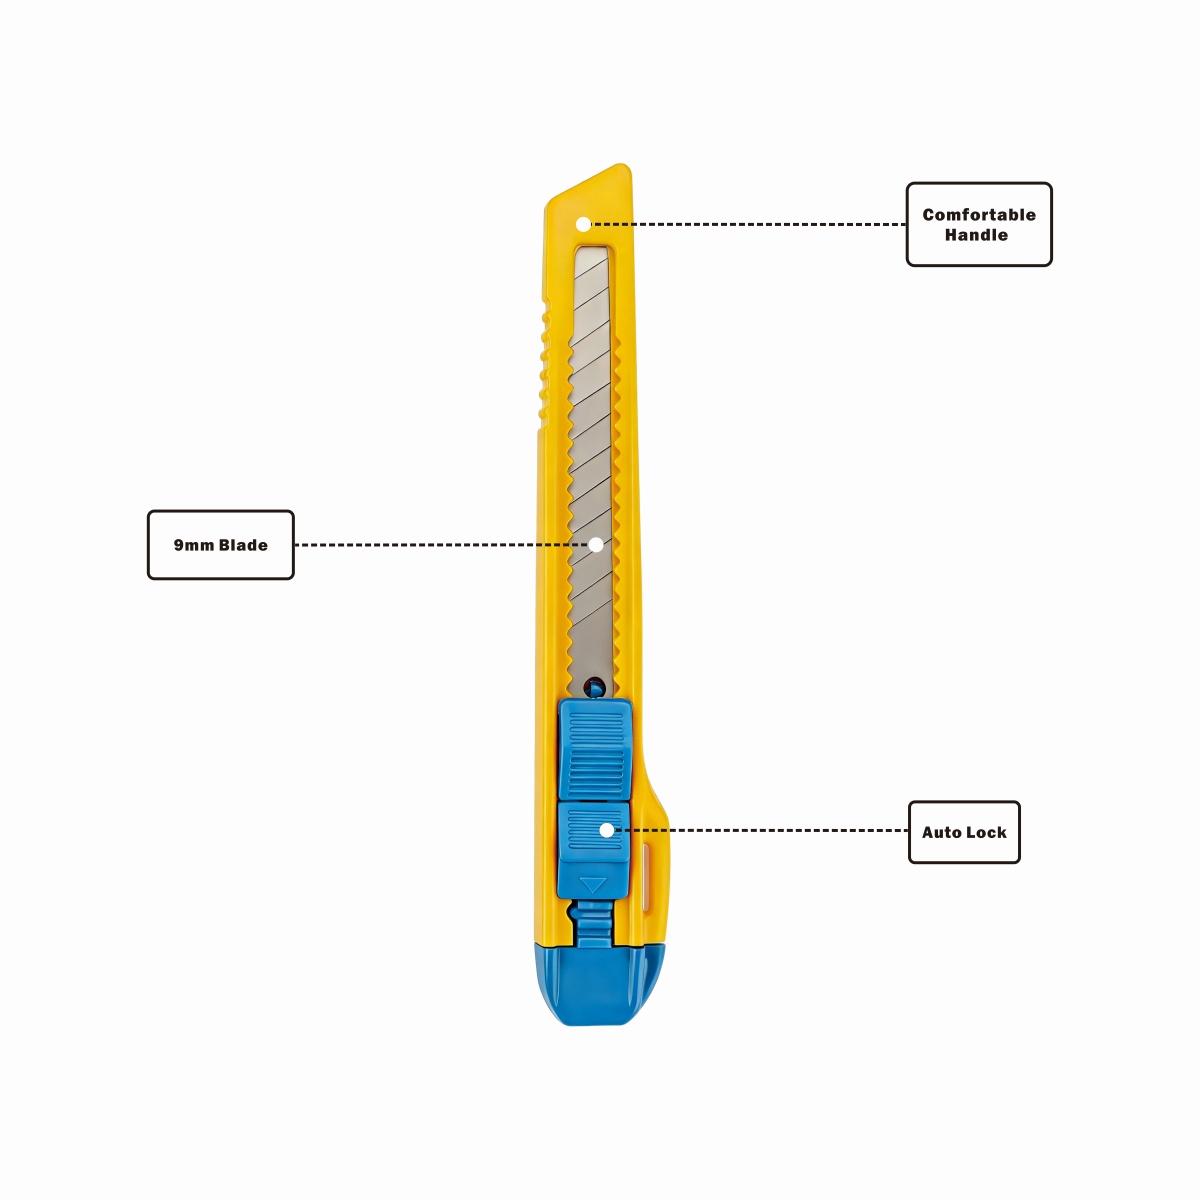
CX107-håndtak, blad og Auto Lock-referansepunkter
Grepssvikt under et skjæreslag skjer vanligvis i det nøyaktige øyeblikket bladmotstanden øker, for eksempel når tuppen fanger en fold i papp. Sagtannryggene som løper langs ryggraden til det gule skallet eksisterer av denne grunn. De gir håndflaten et mekanisk forankringspunkt som ikke er avhengig av friksjon alene, noe som betyr noe når hendene blir litt fuktige fra gjentatt pakking eller klasseromsaktivitet.
Den nedre enden av håndtaket, vist i blått på CX107-fargeskjemaet, er støpt litt bredere enn midtdelen. Denne faklen hindrer verktøyet i å skli fremover ut av en lukket hånd under et trekkekutt, en detalj som er lett å overse inntil en bruker sammenligner en maskinvarekniv med utsving med en rett løpskniv på samme oppgave.
Fargekoding på tvers av skallet er funksjonell så vel som visuell. Fire fargekombinasjoner produseres for øyeblikket på denne plattformen, alternerende gule, blå, lyseblå og rosa aksenter mot svarte eller hvite glidere, som lar distribusjonspartnere separere lager etter størrelse eller klasse med et øyeblikk på en hylle eller i en søppelkasse.
Grepdiameteren på tvers av midtdelen av håndtaket måler nær kroppsbredden på 2,1 cm, en dimensjon valgt for å sitte komfortabelt inne i de krøllede fingrene på en gjennomsnittlig voksen hånd uten å tvinge fingrene til å strekke seg for mye. En grepdiameter som er betydelig større enn dette, har en tendens til å skyve tommelen bort fra skyveknappen, noe som gjør enhåndsbladforlengelse vanskelig, mens et merkbart tynnere grep konsentrerer trykket til et mindre kontaktområde og øker trettheten over en hel forskyvning av gjentatt kutting.
Automatisk låseskyvere sammenlignet med manuelle friksjonsskyvere
Eldre og rimelige knivdesigner er avhengige av friksjon alene for å holde bladet på plass, noe som betyr at glideren rett og slett er tett nok mot kanalveggen til å motstå lett trykk. Dette fungerer akseptabelt for svært lett papirskjæring, men blir upålitelig når bladet møter tettere materiale, siden motstanden fra selve kuttet kan skyve bladet bakover inn i huset midt i slaget.
Et Auto Lock-system erstatter denne avhengigheten av friksjon med en mekanisk pinne som fysisk setter seg inn i en av de fem sperrene langs kanalen. Bladet kan ikke trekkes tilbake under skjæretrykk fordi tappen, ikke friksjonspasningen, er det som motstår bakoverkraften. Dette er hovedgrunnen til at Auto Lock-design nå er standardforventningen på de fleste moderne maskinvareverktøyknivplattformer i stedet for en valgfri oppgradering.
Avveiningen med et låsesystem er at brukeren bevisst må trykke på utløserknappen for å trekke bladet tilbake i stedet for å bare skyve glideren tilbake, og legge til et lite bevisst trinn som noen langvarige brukere av eldre friksjonsglidere trenger en kort justeringsperiode for å venne seg til.
Forstå skyvekanalen for automatisk låsing
Glideren på toppen av huset beveger seg langs en trinnformet kanal med fem haker skåret inn i plasten. Hver sperre tilsvarer en fast bladforlengelseslengde, fra en kort eksponering på 6 mm for delikat trimmearbeid opp til en full eksponering på 9 mm for å kutte gjennom flere lag med bølgepapp i et enkelt slag.
Auto Lock refererer til fjærspenningen innebygd i skyveknappen. Ved å trykke på knappen kobles pinnen ut av gjeldende sperre, og ved å slippe den setter stiften tilbake i det sperret glideren har nådd. Denne utformingen hindrer bladet i å trekke seg tilbake midt i skjæringen under trykk, som er det primære sikkerhetsproblemet med eldre glidekniver som kun har friksjon og mangler en dedikert låsepinne.
Bladretensjonskraft over de fem automatiske låseposisjonene
Holdekraften øker mot den helt utstrakte posisjonen fordi pinnen griper inn i en dypere sperrevegg ved maksimal bladeksponering, innstillingen som oftest brukes for tykt materiale der utilsiktet tilbaketrekking medfører størst risiko.
maskinvareverktøy kniv bytte blad: Felt prosedyre sammenbrudd
Trinnene nedenfor beskriver den generelle mekanismen som finnes på tvers av de fleste snap-off glidekniver i denne størrelsesklassen, inkludert arbeidsflyten mange mennesker søker etter under hvordan man bytter ut ace maskinvareverktøyknivblad, siden den interne kanal- og bakdekseldesignet er stort sett likt på tvers av kompakte 9 mm-modeller uavhengig av husets farge eller merke.
Trinn 1
Trekk glidebryteren helt inn
Skyv glidebryteren tilbake til bladspissen forsvinner helt inne i det gule skallet. Åpne aldri huset mens noen del av bladet forblir eksponert.
Trinn 2
Åpne bakdekselet
Finn den lille skruen eller klipsen nær bunnen av håndtaket. Et skruebasert hus trenger en liten flat skrutrekker, mens et klipsbasert hus skilles med fast tommeltrykk langs sømmen.
Trinn 3
Fjern det brukte bladet
Skyv den gamle verktøyknivens strimmel ut av kanalen. Hvis bare spissen er matt, knips langs den forhåndsskårede linjen med en tang i stedet for å kaste hele stripen.
Trinn 4
Sett inn erstatningsbladet
Sett inn den nye stripen med skjærekanten vendt i samme retning som gliderens bevegelse, og juster det bakre hakket med styrepinnen inne i kanalen.
Trinn 5
Sett sammen og test
Lukk bakdekselet, stram skruen eller trykk på klipsen til den sitter i flukt, og trekk deretter ut og trekk inn glideren gjennom alle fem Auto Lock-posisjonene for å bekrefte jevn bevegelse.
Et brukt blad bør aldri legges løst i en lomme, skuff eller avfallsbeholder uten først å knipse det i korte segmenter eller pakke det inn, siden en naken kant fra en strimmel av brukte verktøyknivblader forblir skarp nok til å kutte huden selv etter at den ikke lenger kan kutte det tiltenkte materialet.
Pakke- og distribusjonskonfigurasjoner
CX107-plattformen leveres i blisterkortemballasje med verktøyet holdt mot et trykt baksidekort bak et støpt plastskall. Dette formatet holder bladet helt tilbaketrukket og synlig for inspeksjon, samtidig som det forhindrer at huset åpner seg under transport, og det tillater en knagg-krokstil hengende flik for hylle- eller stativvisning.
Bulkdistribusjonskonfigurasjoner beveger seg bort fra individuelle blisterkort til enheter med flere poser pakket inn i en innerkartong, noe som reduserer emballasjemateriale per enhet for bestillinger som er bestemt til lagerpåfylling i stedet for direkte utstilling i detaljhandelen. Begge formatene opprettholder den samme interne verktøyspesifikasjonen, og skiller seg bare i hvordan den ferdige maskinvareverktøykniven er beskyttet og presentert før den når en sluttbruker.
Erstatningsknivblader for maskinvare er pakket separat i små flate hylser på fem til ti strimler, dimensjonert for å passe inn i en standard blisterkortlomme eller en liten delbeholder, noe som gjør det mulig for et anlegg å lagre reserveblader uavhengig av verktøykroppene de til slutt skal lastes inn i.
Referanse for materialeskjæring
En 9 mm maskinvarekniv er ikke beregnet for alle skjæreoppgaver i et anlegg. Å matche bladforlengelsen til materialtykkelsen forlenger bladets levetid og reduserer frekvensen av en komplett knivskiftesyklus for maskinvare.
| Materiale | Anbefalt utvidelse | Notater |
| Kontorpapir, enkeltark | Stilling 1-2 | Minimal eksponering reduserer kantskader ved finklipping |
| Pappeske tapesømmer | Posisjon 3 | Nok eksponering til å score uten å kutte i innholdet |
| Dobbelvegg bølgepapp | Stilling 4-5 | Full forlengelse nødvendig for å passere gjennom begge foringslagene |
| Tynn plastfilm eller krympefolie | Posisjon 2 | Kortere eksponeringsgrenser fester seg på løse filmkanter |
Hvor en 9 mm maskinvarekniv brukes på tvers av bransjer
Kontor og administrative skrivebord
Postrom og resepsjoner bruker en kompakt maskinvarekniv for å åpne konvolutter og lette pakker uten mesteparten av en kutter i full størrelse, og holder verktøyet i en skuff sammen med penner og stiftemaskiner. Den smale 9 mm kanten er godt egnet til å skjære en konvoluttklaff i en enkelt kontrollert bevegelse uten å skade innholdet inni.
Detaljhandel og pakkestasjoner
Personalet på lageret er avhengig av den automatiske låsefunksjonen under gjentatt åpning av boksen, siden en fast bladposisjon reduserer tretthet i håndleddet sammenlignet med en glidebryter som bare friksjon over et åtte timers skift. Konsekvent bladforlengelse reduserer også sjansen for å skjære for dypt inn i produktemballasjen under ytterkartongen.
Grafiske og trykkeristudioer
Matskjæring, sjablongarbeid og trimming av trykte prøvetrykk drar nytte av den smale 9 mm bladbredden, som sporer rette linjer mer forutsigbart enn et bredere 18 mm blad på tynne underlag. Den lettere kroppen reduserer også belastningen på hendene under lange økter med detaljert trimming.
Utdannings- og håndverksinnstillinger
Overvåkede klasseromsprosjekter bruker den lette kroppen på 2,1 cm for mindre hender, sammen med autolåsen, slik at en instruktør visuelt kan bekrefte at bladet er sikret før en elev begynner å kutte. Bladvisningsvinduet gjør det videre mulig for en lærer å sjekke bladets tilstand før han gir verktøyet til en elev.
Lager og logistikk
Plukkere bærer en maskinvarekniv som er festet til en snor eller et forkle for rask kartongåpning, der det slanke huset unngår å henge seg fast i hyllene under turveier mellom søppelkassene. Rask tilgang støtter ordreoppfylling i store volum der sekunder spart per kartong akkumuleres over et skift.
Oppussing og DIY
Tapetklipping, pakningsskjæring og gulvunderlag krever en skarp, utskiftbar egg, med maskinvareknivblader byttet midt i prosjektet i stedet for slipt for hånd. Den kompakte størrelsen gjør også verktøyet enkelt å bære i en liten hjemmeverktøykasse sammen med andre håndverktøy.
Hensyn til lagring, transport og hverdagstransport
Den fullstendig tilbaketrukne lengden på 12,1 cm gjør at en maskinvarekniv kan sitte flatt inne i de fleste skrivebordsskuffer, verktøylommer og forklelommer uten å stikke ut forbi åpningen. Den avrundede toppen av håndtaket unngår å sette seg fast i stofffor når verktøyet trekkes raskt ut under repeterende oppgaver.
For anlegg som transporterer verktøy mellom arbeidsområder, fungerer blisterkortemballasjen som en midlertidig lagringshylse under transport, og holder bladet tilbaketrukket og skyvemekanismen beskyttet mot støv eller rusk til verktøyet pakkes ut på destinasjonsstasjonen.
Når en maskinvarekniv oppbevares i lengre perioder mellom bruk, vil det å trekke bladet helt tilbake og koble inn den laveste låseposisjonen til å redusere fjærspenningen på glidemekanismen, og hjelpe Auto Lock-sperrene til å opprettholde konsekvent inngrep når verktøyet går tilbake til aktiv bruk.
Tilpasset merkevarebygging, logoutskrift og fargekonfigurasjon
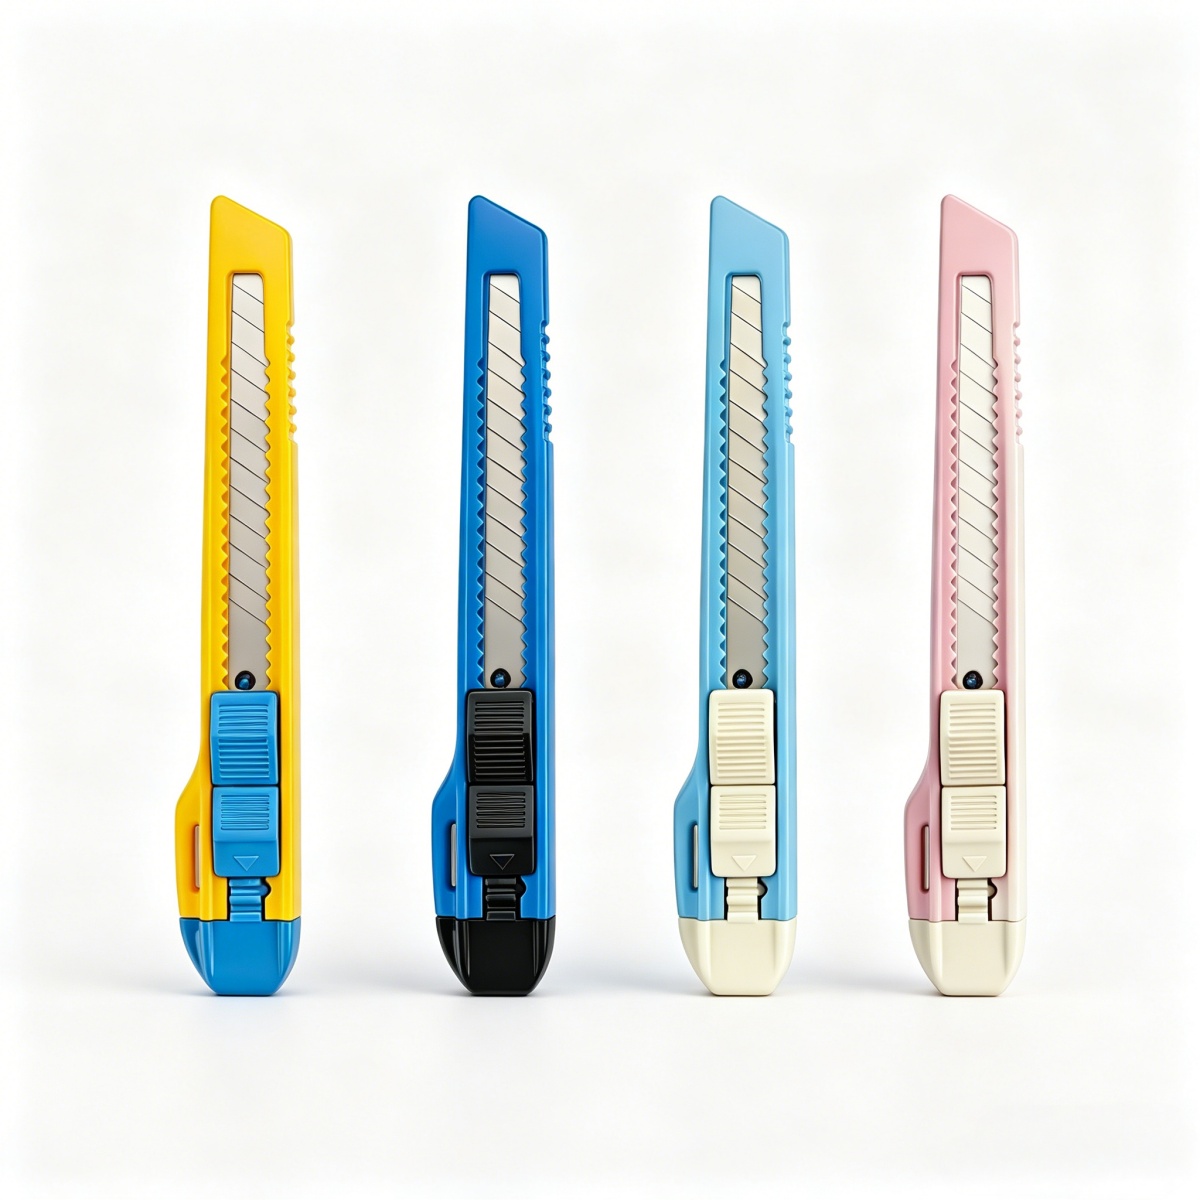
Tilgjengelige skallfarger: gul, blå, lyseblå og rosa
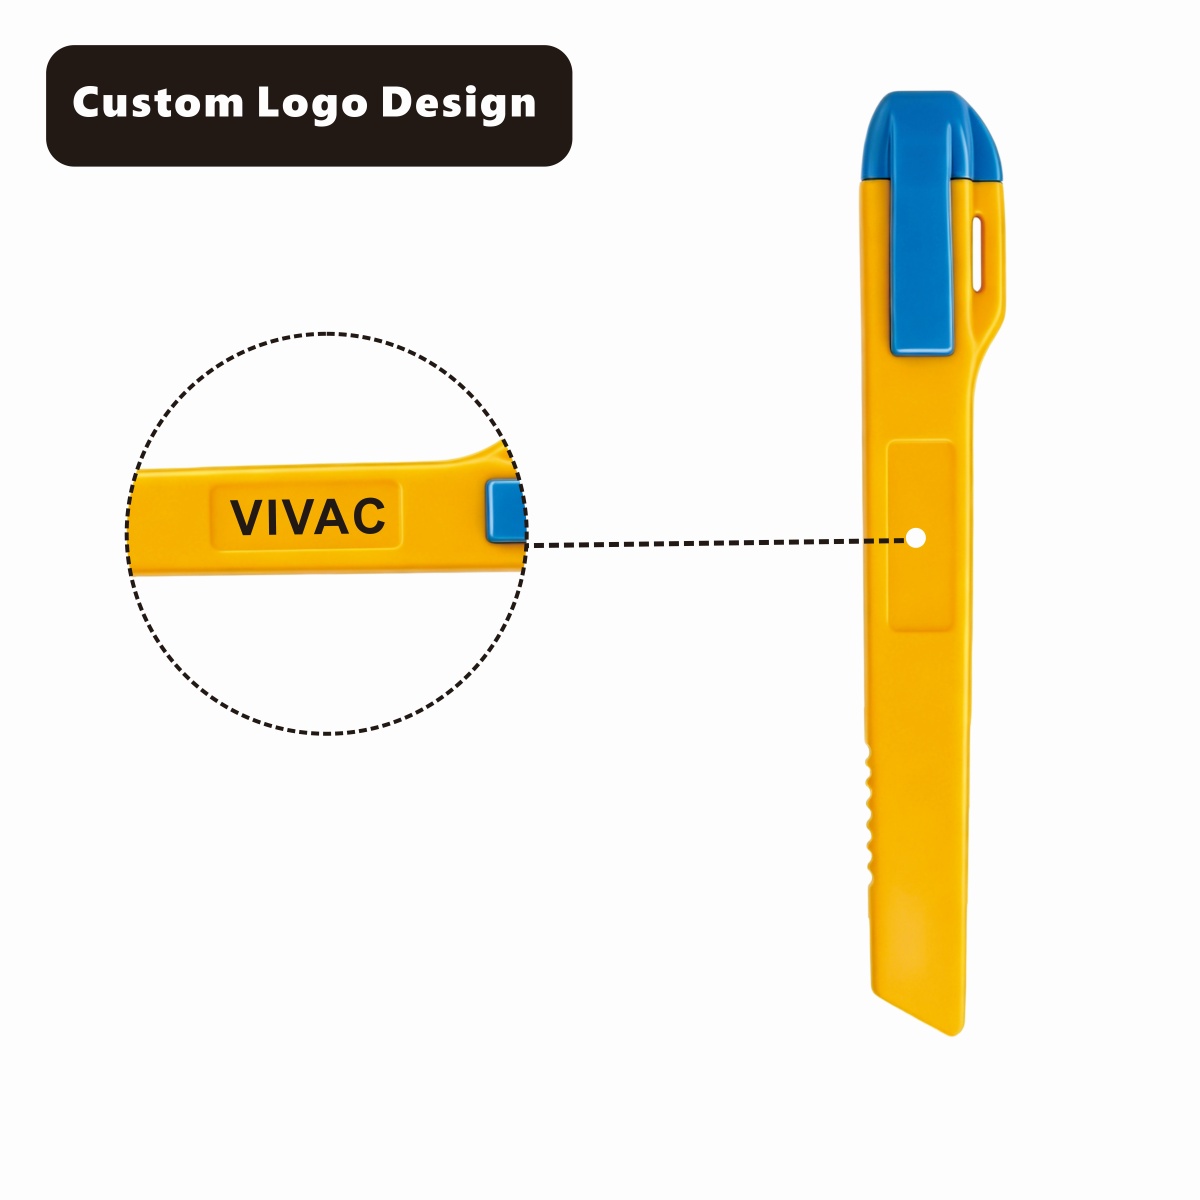
Egendefinert logo trykt på CX107-håndtaket
Putetrykk eller lasergravering på den flate delen nær glideren lar et firmanavn eller et kort ordmerke sitte permanent på skallet uten å påvirke grepets tekstur. Fordi utskriftsområdet sitter over den ribbede delen, forblir logoen leselig selv etter måneder med håndtering.
Fargekonfigurasjon håndteres på sprøytestøpingsstadiet i stedet for gjennom maling, så de gule, blå, lyseblå og rosa skallfargene holder seg under gjentatt rengjøring uten flis. Slider og base aksentfarger kan matches eller kontrasteres mot hovedskallfargen avhengig av bestillerens preferanse for et koordinert eller tofarget utseende.
Kompakte dimensjoner sammenlignet med et standard 18 mm hus
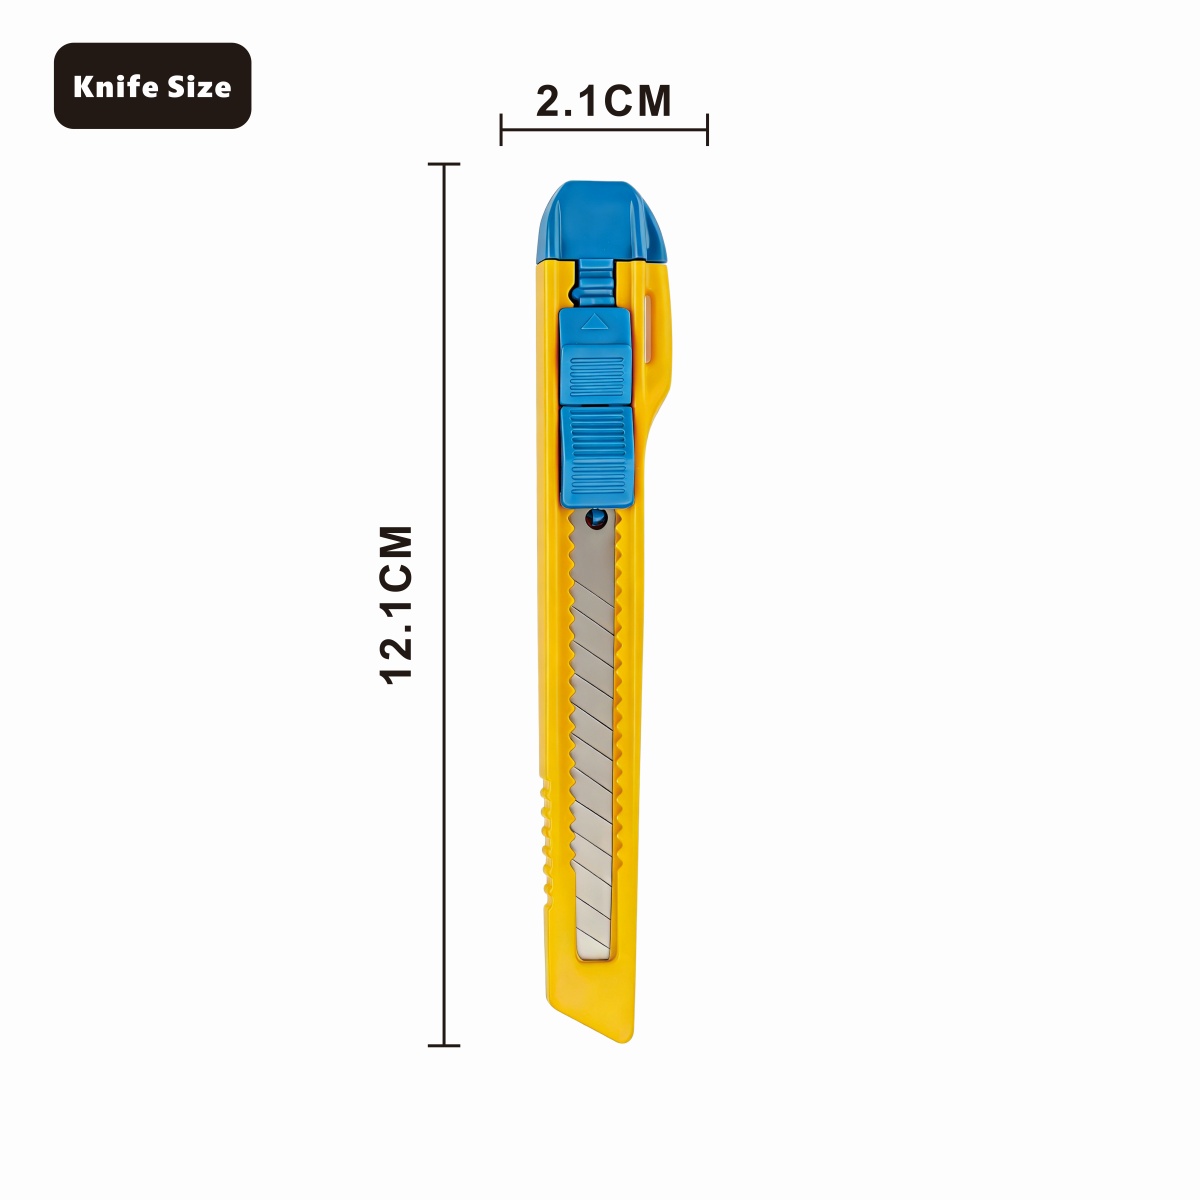
CX107 dimensjoner: 12,1 cm lengde, 2,1 cm bredde
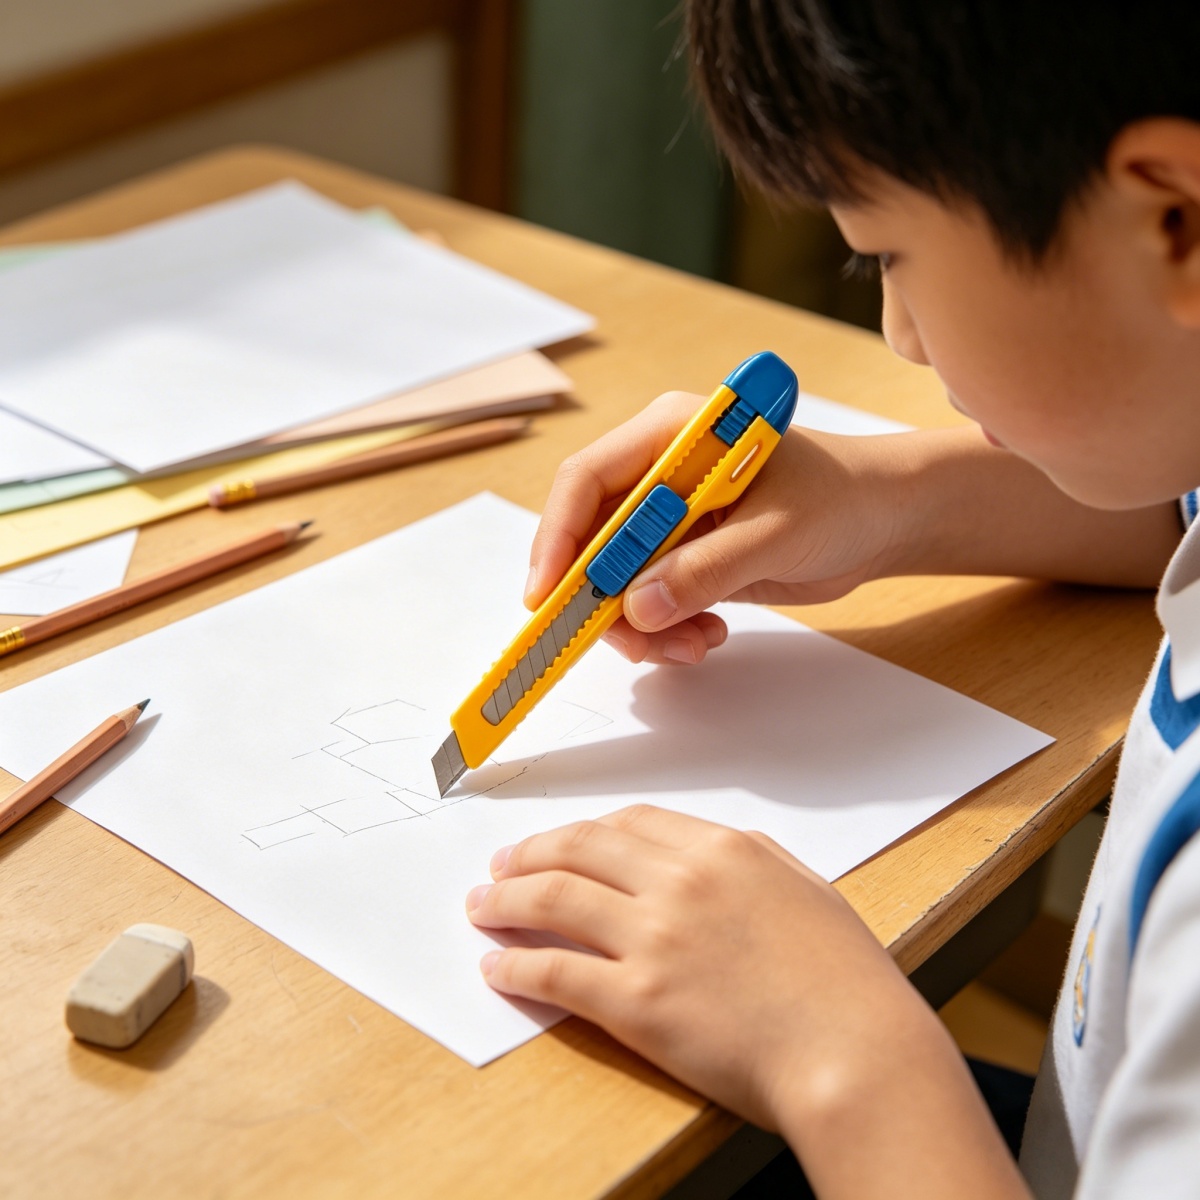
CX107 i bruk under en håndarbeidende kutteoppgave
| Attributt | 9 mm Compact Model | 18 mm standardmodell |
| Nettovekt | Ca. 18 g | Ca. 45 g |
| Bladsegmenter per stripe | 8 segmenter | 13-16 segmenter |
| Maksimal bladeksponering | 9 mm | 18 mm |
| Automatiske låseposisjoner | 5 stillinger | 4-6 posisjoner avhengig av husets lengde |
| Bære med lomme eller forkle | Godt egnet | Bulkere, bedre egnet til en beltekappe |
Nettovektssammenligning: 9 mm kompakt modell vs 18 mm standardmodell (gram)
Produksjonskvalitetskontroll og sikkerhetstesting
Hvert produksjonsparti av maskinvareverktøyknivblader går gjennom et skarphetsverifiseringstrinn der en prøvestrimmel fra partiet trekkes over et kalibrert testmateriale for å bekrefte at skjæremotstanden faller innenfor det aksepterte området. Strimler utenfor toleranse trekkes fra partiet før pakking.
Husskall gjennomgår en glidespenningskontroll der autolåseknappen sykles gjennom hele bevegelsen gjentatte ganger for å bekrefte stiftsetene rene i hvert sperre uten binding. Et hus som viser ujevn motstand under denne sykkeltesten, separeres for omarbeid i stedet for å sendes.
Sammensatte enheter kontrolleres også for bladspill ved å holde huset stødig mens du trykker forsiktig på den eksponerte tuppen fra siden, og bekrefter at kanaltoleransen holder sidebevegelser innenfor en brøkdel av en millimeter over hele utvidelsesområdet.
Materialinnhenting og boligsammensetning
Det ytre skallet på CX107-plattformen er støpt av ABS-plast, valgt for sin slagfasthet og dens evne til å holde fine overflatedetaljer som ribbet greptekstur og trykt logoområde uten at materialet blir sprøtt under gjentatt bøying nær glidekanalen.
Interne komponenter, inkludert låsepinnen og fjæren, er produsert av en hardere teknisk plast eller lettmetalllegering avhengig av produksjonskjøringen, valgt spesifikt for tretthetsmotstand siden disse små delene går gjennom tusenvis av forlengelses- og tilbaketrekningsbevegelser over levetiden til et enkelt hus.
Blisteremballasjebrett er laget av klar PET- eller PVC-plate, valgt for å holde verktøyet synlig for inspeksjon før kjøp, samtidig som det gir nok stivhet til å beskytte husets hjørner under stabling og frakt mellom distribusjonspunkter.
Ofte stilte spørsmål
Hvor ofte bør knivblader for maskinvare byttes?
Skift ut eller klikk bladet når skjæremotstanden øker merkbart eller eggen begynner å rives i stedet for å skjære rent gjennom målmaterialet, som for daglig emballasjebruk ofte er hver til annenhver uke.
Er bladets prosess for bytte av maskinvareverktøy lik på tvers av merker?
Kjernemekanismen for å trekke inn glideren, åpne et bakdeksel eller klips og skyve stripen langs kanalen er vanlig på de fleste kompakte 9 mm-modeller, selv om skrueplassering og klipsstil varierer avhengig av husets design.
Kan de samme trinnene brukes for hvordan du erstatter ace maskinvareverktøy med knivbladstilverktøy?
Ja, den generelle sekvensen med å trekke inn, åpne, bytte og sette på nytt gjelder for nesten alle skyve-skyver-verktøykniver i denne breddeklassen, siden den interne kanalgeometrien følger den samme grunnleggende standarden for avsnapningsblad.
Slites autolåsfunksjonen ut over tid?
Låsepinnen og hakene er støpt av samme forsterkede plast som husets skall, og testing under produksjon bekrefter at mekanismen holder konstant spenning gjennom gjentatt sykling før enhetene pakkes.
Hvilket fargealternativ er best for å identifisere bladkvalitet med et øyeblikk?
Fasiliteter som kjører blandet inventar tildeler ofte én skallfarge per stålkvalitet, for eksempel å reservere den rosa og hvite kombinasjonen for rustfrie blader og den gule og blå kombinasjonen for standard karbonstålblader.
Hva får en maskinvarekniv til å føles løs etter måneders bruk?
Løshet spores vanligvis tilbake til en delvis avisolert husskrue eller slitte klipsklaffer i stedet for selve bladkanalen, og å sjekke bakdekselfestene er det første trinnet før du antar at glidemekanismen har sviktet.
Kan en 9 mm maskinvarekniv brukes på tykkere materiale beregnet på et 18 mm blad?
Et 9 mm blad kan skjære eller delvis kutte tykkere dobbeltveggsplater, men vil kreve flere passeringer og legger mer belastning på den kortere synlige kanten, så en bredere 18 mm modell forblir det bedre verktøyet for konsekvent tykt materiale.
Anbefalte nyheter
Hold kontakten
 Nr. 2-2, Oufu Road, Zhangting Town, Yuyao City, Ningbo City, Zhejiang, Kina.
 +86-574-87560886/87560055
 +86-574-87560885
Copyright © Ningbo Chuangxin Cutting-Tool Manufacture Co., Ltd.
